精冲模工艺及技术全面介绍
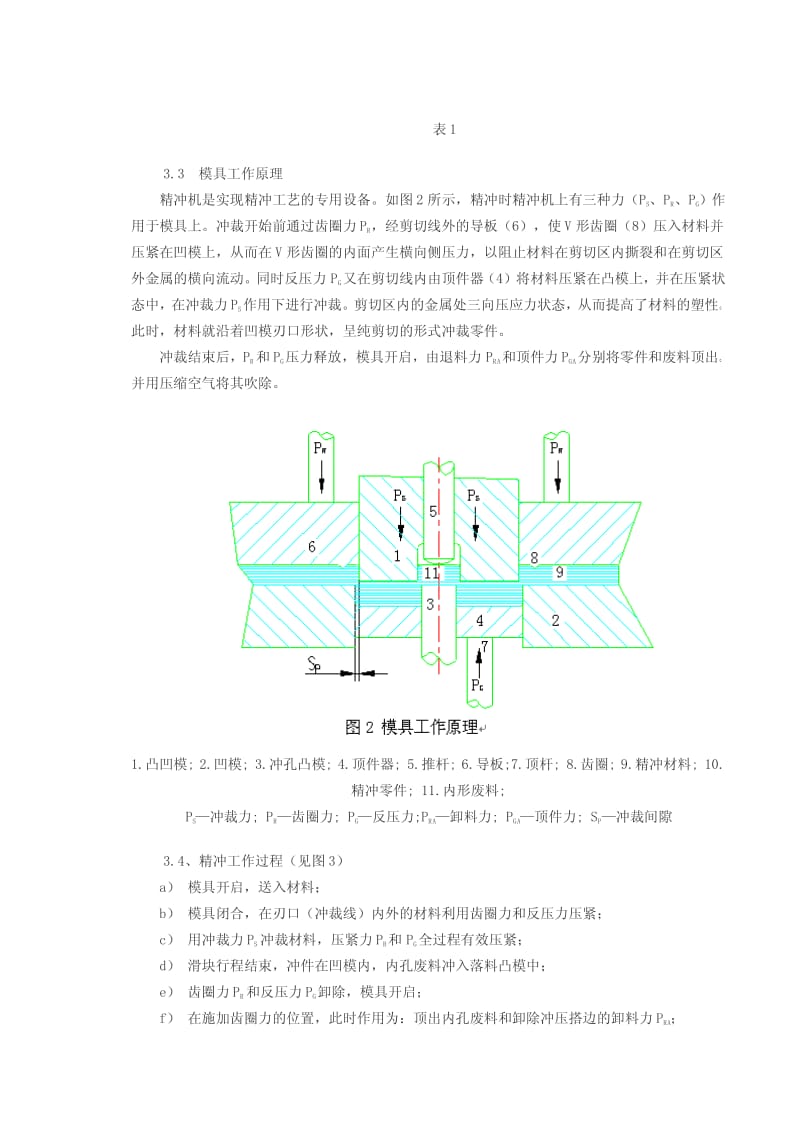
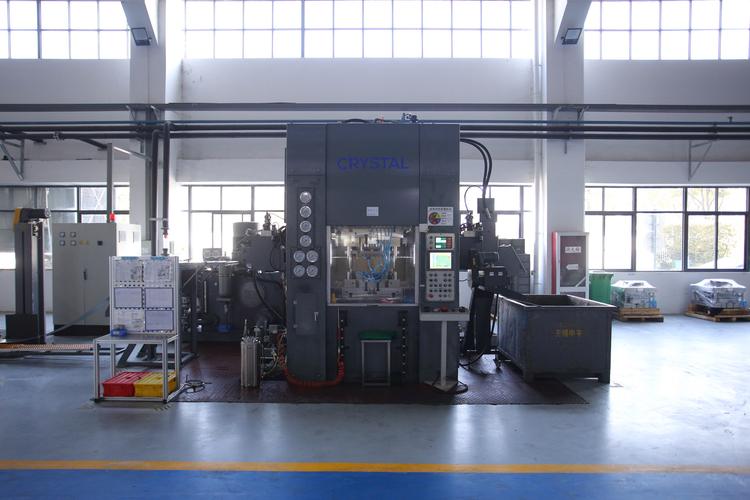
引言\n\n精冲(精密冲裁)是一种先进的金属板材加工工艺,它能在一次冲压行程中,从板料上直接冲切出高质量的零件,其剪切面光洁、尺寸精度高、形位公差小,可直接用于装配,被誉为“无屑加工”的典范。而精冲模是实现精冲工艺的核心工装,其设计与制造水平直接决定了精冲件的质量与生产效率。本文将对精冲模工艺及相关技术进行系统介绍。\n\n## 一、精冲工艺原理与特点\n\n精冲工艺是在普通冲裁基础上发展起来的,其核心原理是通过特殊模具结构,在冲裁过程中对板料施加三向压应力(齿圈压板、反压板和凹模同时作用),使变形区的金属处于塑性状态,从而抑制裂纹的产生和扩展,实现光洁剪切面的冲裁。\n\n精冲工艺的主要特点:\n1. 剪切面质量高:剪切面光洁带可达料厚的85%~100%,表面粗糙度Ra可达0.4~1.6μm,无撕裂带。\n2. 尺寸精度高:公差一般可达IT7~IT8级,精密时可达IT6级。\n3. 形位公差小:冲切面垂直度好,平面度可达0.01~0.05mm。\n4. 一次成形:可在一个工位或连续工位完成冲孔、落料、压印、弯曲、倒角等多工序复合。\n5. 材料利用率高:可加工薄板、高硬度材料,且无屑加工节省材料。\n\n## 二、精冲模典型结构\n\n精冲模主要由上模、下模和辅助机构组成,常见结构形式有单工位模、连续模和传递模。其核心结构包括:\n\n1. 齿圈压板:在落料前于板料上压出V形环,阻止材料外流,建立侧向压应力。齿圈参数(角度、高度、位置)需根据板厚和材料优化。\n2. 凹模与冲孔凸模:提供剪切刃口,通常采用台阶式圆角或双圆角刃口,以减少应力集中。间隙极小(约为料厚的0.5%~1.5%),需精确配合。\n3. 反压板:施加反向压力,推压板料贴近凹模,控制材料流动,防止弯曲。\n4. 卸料与顶件机构:通过液压或弹性装置实现冲裁力、压边力、反压力的独立可控。\n5. 导向与限位:采用精密滚珠导柱导套确保模架精度,并设有限位柱控制压缩量。\n\n## 三、精冲模设计要点\n\n### 1. 冲裁力与压力控制\n精冲总压力包括冲裁力、齿圈压力、反压力,一般约为普通冲裁的2~3倍。设计时需合理配置压力机吨位和液压系统,确保各阶段压力精确可调。\n\n### 2. 间隙确定\n间隙是影响剪切面质量的关键因素。对于不同材料,间隙值通常取:\n- 低碳钢:0.5~1.0%t\n- 不锈钢:0.8~1.5%t\n- 黄铜:0.6~1.2%t\n通过试验修正以获得最佳断面。\n\n### 3. 刃口设计\n凸模与凹模刃口常采用圆角过渡、 \( R \) 角或台阶形式,有效降低应力集中,提高模具寿命。刃口需具有高耐磨性,常选用SKD11、DC53、SLD等冷作模具钢,并进行深冷处理与PVD涂层。\n\n### 4. 齿圈参数标准化\n按照板厚和材质,确定齿圈齿数、齿高、角度(常见90°、110°)及位置,使其既增大摩擦力又不压穿板料。可借助DEFORM等CAE软件进行优化模拟。\n\n## 四、精冲模制造关键技术\n\n1. 高精度加工:采用慢走丝线切割、光学曲线磨、坐标磨、加工中心等确保凸凹模配合精度在±0.002mm内。\n2. 镜面抛光:冲切面和工作部件需要进行精细抛光,降低摩擦,提高抗咬合能力,表面粗糙度避开尖锐易粘着区间。\n3. 热处理与表面强化:通过真空淬火+多次回火、渗氮、TD处理、PVD涂层等提高硬度与耐磨性,芯部硬度58~62HRC为宜。\n4. 装配与调试:模架找正,保证凸凹模同轴度,并连接液压系统、进行行程和间隙综合调试。\n\n## 五、典型精冲材料与实际应用\n\n精冲适用于多种金属:\n1. 碳素结构钢:08F、20、45等,多用厚3~12mm。\n2. 不锈钢:304、316、430等,加工硬化明显,回弹控制困难。\n3. 有色金属:纯铜、黄铜、化学强化铝等,用于电子接插件。\n4. 特种合金:如因瓦合金、可伐合金,在电真空器件中精冲效果优异。\n\n应用行业:汽车(刹车片、变速器齿板、座椅调角器)、电子(连接器、光盘驱动零件)、航空航天(精密结构件)、医疗器械(手术刀片)等。\n\n## 六、精冲模技术发展趋势\n\n1. 智能化设计:基于CAE和工艺知识库,结合机床参数实现模具自动选型和参数优化。\n2. 高寿命矩阵式齿圈模:采用镶嵌结构、合金涂层,全寿命周期超过100万次左右可达标(通切)。\n3. 渐进/级进式自动精冲生产线:将冷锻、拉延、精冲组合;对配合压铆件、集成式一次自动化精冲增强物料周转弹性与定转。\n4. 绿色工业化制造覆盖下的软优势控制动态联动;超低温实现刃口应力匀顺抑制变形(稳定),通过外置监测接口结合压机使用数字仿真更节省试模率。\n\n## \n\n精冲模技术是融合材料科学、模具设计、精密加工和智能控制的综合工艺。它以极优断面、节能善优的无肩切分特点,成为批量化制造边界平面和外设中间高拉普件最有效手段之一链的亮点能承项。深入掌握精冲原理、压力及其科学定义设计诀与制造研发素养,方可拟定较务稳合理的精冲模方案并积极拓展至它未来新的潜在运用场所与维护程序。掌握了优化精冲筋中档边缘制造护速信息联动递述要义便会导出更美的结构化预测分析为支撑布局。”}
如若转载,请注明出处:http://www.fushite-mold.com/product/60.html
更新时间:2026-10-30 06:49:27