精冲模工艺及技术全面解析 从原理到应用
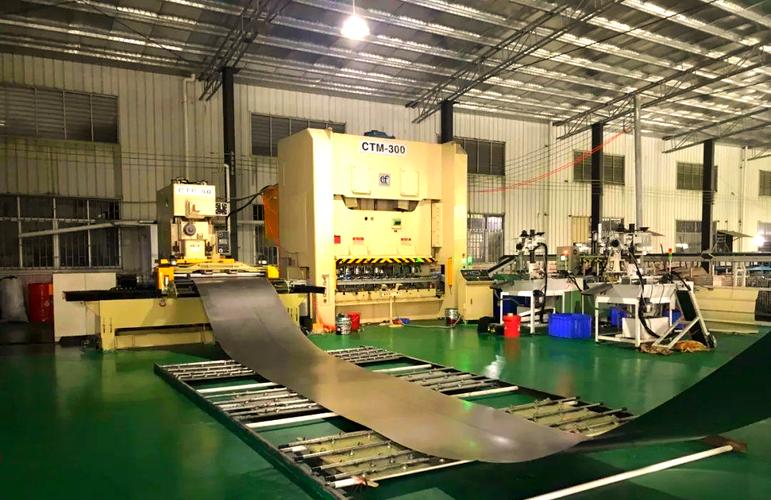
精冲模(Fine Blanking Die)是一种实现精密冲裁的高效工艺装备,可在一次冲压行程中获得高精度、高断面质量的零件。与传统冲裁相比,精冲件剪切面光洁、垂直度高、公差小,广泛应用于汽车、电子、医疗器械等领域。本文系统介绍精冲模的工艺原理、关键技术、模具结构、材料选用及发展趋势。
一、精冲工艺原理与特点
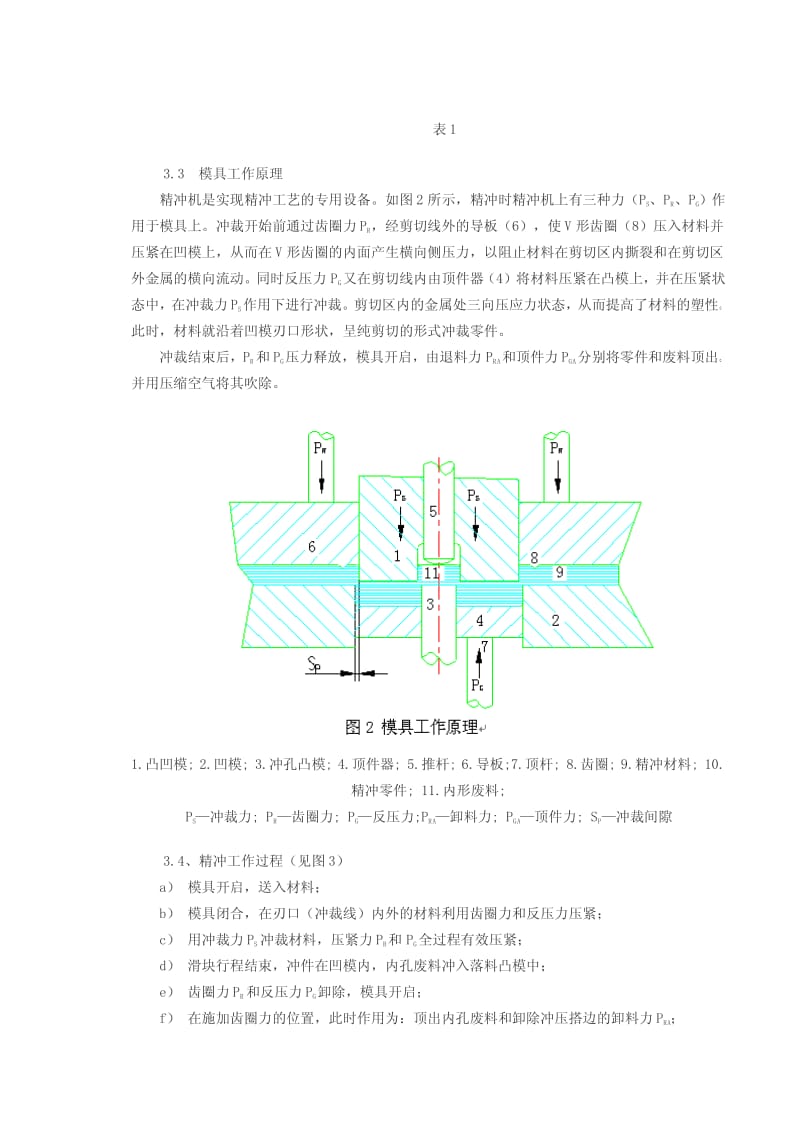
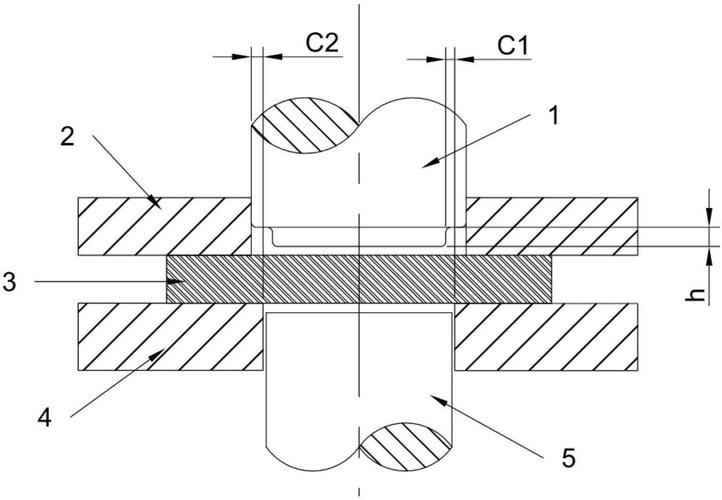
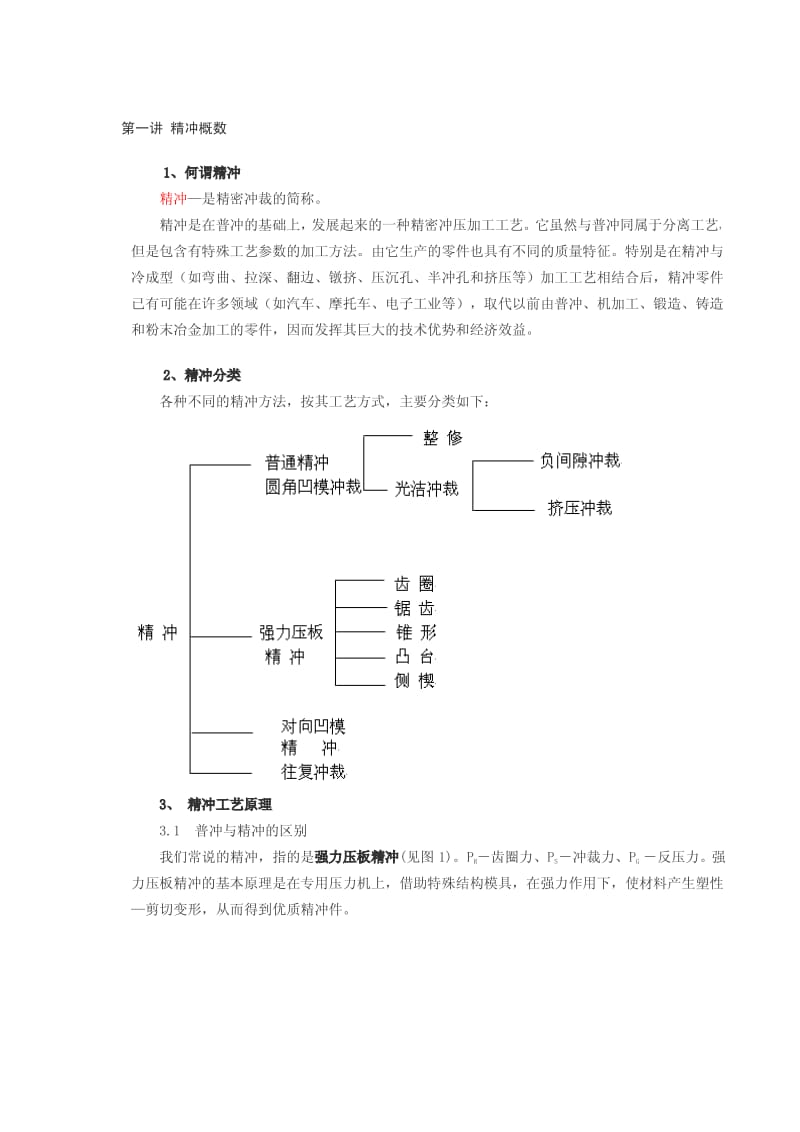
精冲技术是在普通冲裁基础上发展起来的精密成形方法,其核心在于通过特殊模具结构创造三向压应力状态,抑制材料剪切裂纹的扩展,实现塑性剪切分离。精冲过程中,V形环压边圈、反压板和冲裁间隙的精确配合是关键。精冲件剪切面粗糙度Ra可达0.4~0.8μm,垂直度达89°以上,尺寸精度IT7~IT9级,可直接替代切削加工。
二、精冲模关键技术
- V形环压边圈:在压边圈上设置V形凸起,冲裁时压入材料,阻碍金属向外流动,形成强烈的径向压应力,同时防止材料起皱。V形环尺寸根据料厚选取,一般高度为(0.25~0.35)t,角度为40°~60°。
- 冲裁间隙:精冲采用小间隙甚至负间隙,单边间隙约为料厚的0.5%~1.0%,远小于普通冲裁(5%~10%)。小间隙使剪切区处于高静水压状态,提高材料塑性。
- 反压板:提供反向压力,与冲裁力协同作用,使材料在剪切区处于三向压应力状态,延迟裂纹产生。反压力通常为冲裁力的10%~20%。
- 齿圈压板:对于复杂零件,采用齿圈压板代替V形环,齿圈压入材料形成封闭轮廓,更有效地阻止材料流动。
三、精冲模结构设计
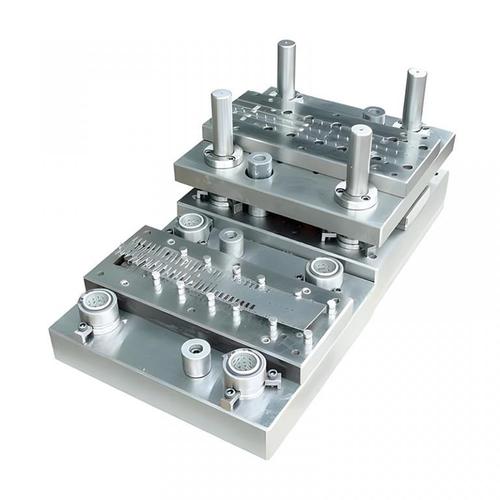
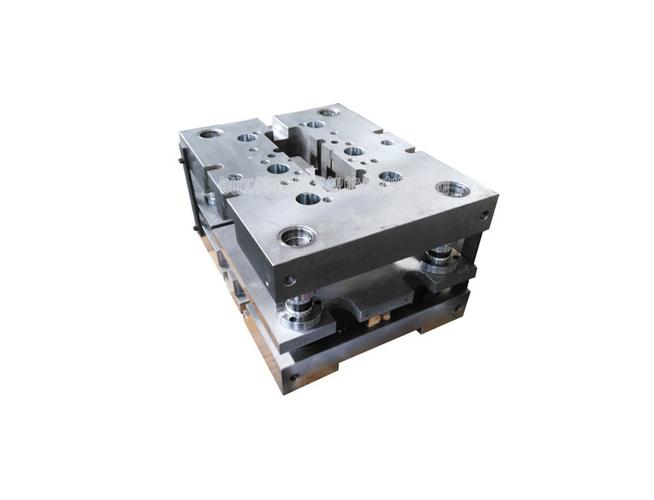
精冲模典型结构包括上模、下模、压边圈、反压板、冲头、凹模等。模架要求高刚性、高导向精度,通常采用四导柱滚动或滑动导向。模具工作部分采用镶拼结构,便于加工和更换。卸料机构需保证平稳卸料,避免划伤零件。精冲模设计需考虑:①合理排样,减少废料;②冲裁力计算(考虑压边力和反压力);③模具强度校核;④安全防护措施。
四、精冲材料与润滑
精冲材料需具有良好的塑性、较低的屈强比和均匀的组织。常用材料包括低碳钢、低合金钢、不锈钢、铜合金、铝合金等。材料厚度一般0.5~6mm,抗拉强度不宜超过600MPa。精冲润滑至关重要,需采用高极压润滑油,形成润滑膜,降低摩擦,提高模具寿命和断面质量。
五、精冲模制造与维护
精冲模制造精度要求高,关键零件(凸模、凹模、压边圈)的加工需采用精密磨削、电火花、线切割等工艺。模具装配后需进行调试,确保间隙均匀。日常维护包括定期清理、润滑、检查刃口磨损,及时刃磨。模具寿命通常为10~30万次,取决于材料、润滑和维护状况。
六、精冲技术应用与发展趋势
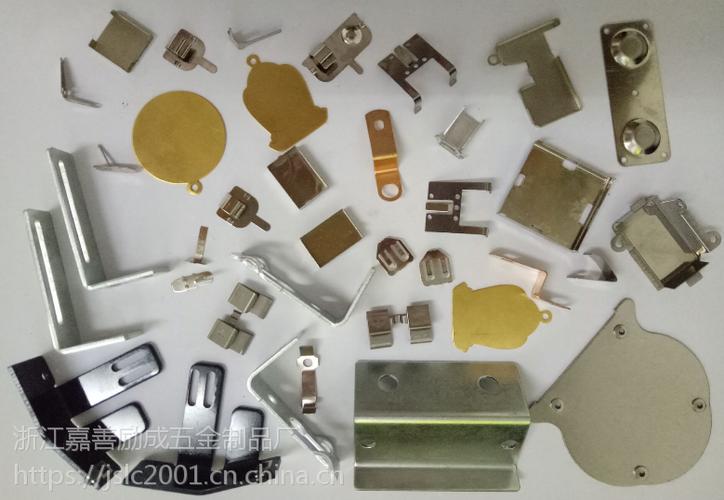
精冲件广泛应用于汽车安全件(安全带锁扣、变速箱拨叉)、电子连接器、医疗器械等。随着新能源汽车和轻量化需求,高强钢、铝合金精冲技术成为研究热点。未来精冲模向智能化、高寿命、复合化(精冲-冷锻、精冲-弯曲)方向发展。数字化仿真技术(如Deform、AutoForm)用于优化工艺参数和模具设计,缩短开发周期。
精冲模工艺通过三向压应力实现精密剪切,其核心技术在于V形环、小间隙和反压的协同。合理的模具设计、材料选择与润滑维护是保证精冲件质量的关键。随着制造业升级,精冲技术将在精密成形领域发挥更大作用。
如若转载,请注明出处:http://www.fushite-mold.com/product/49.html
更新时间:2026-10-30 08:13:14