精冲复合模 五金冲压的高阶之道与设计要点
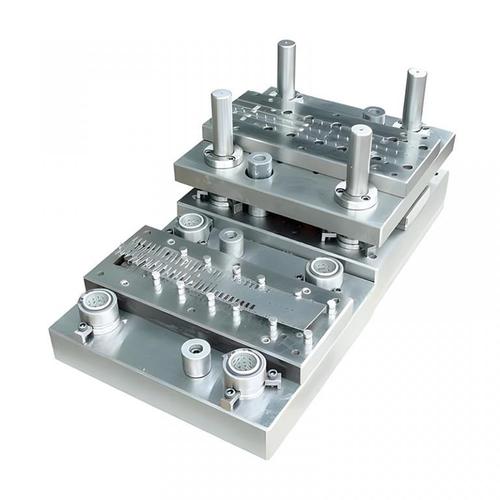
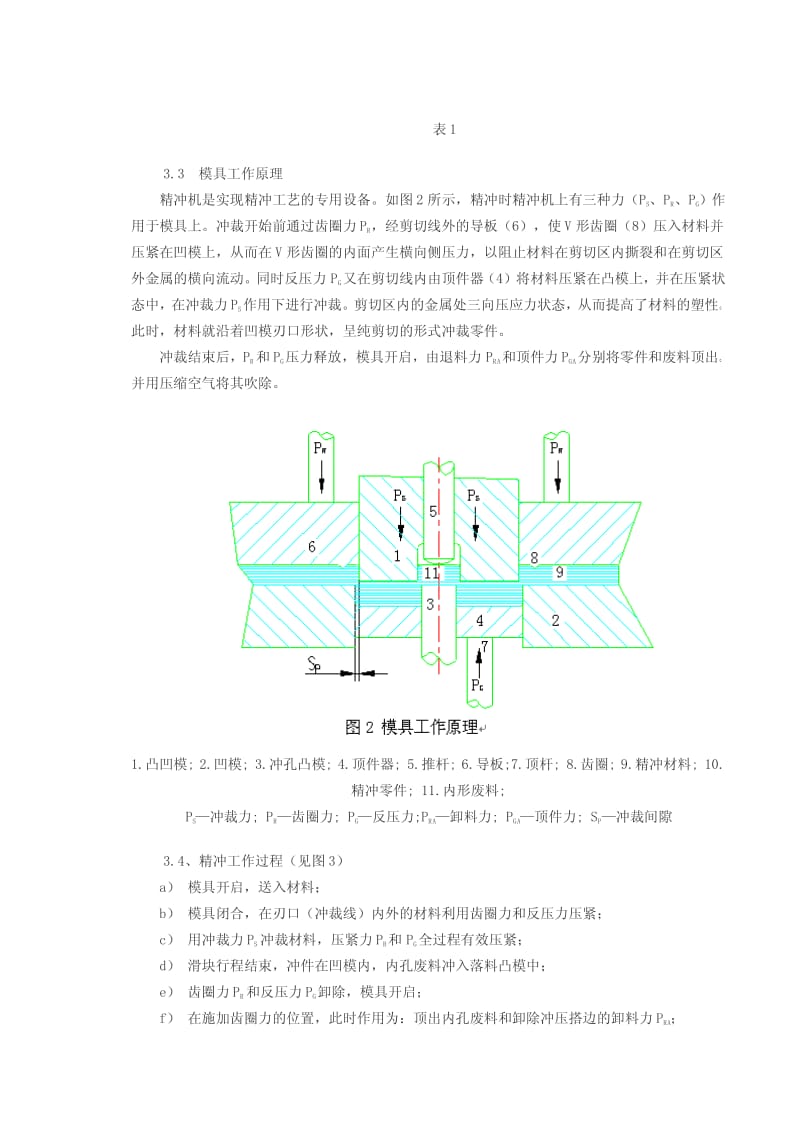
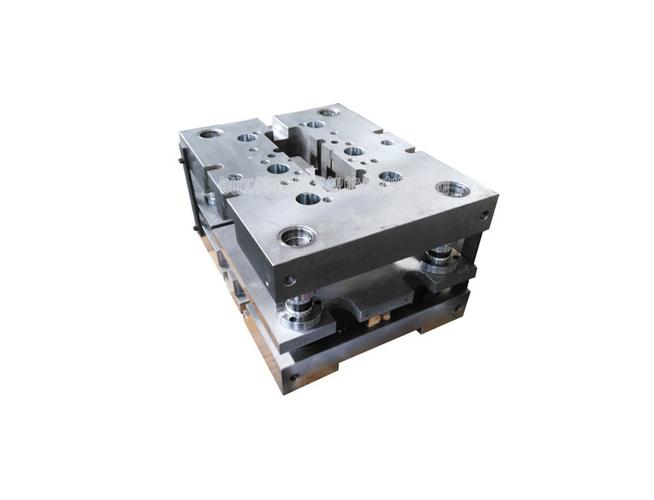
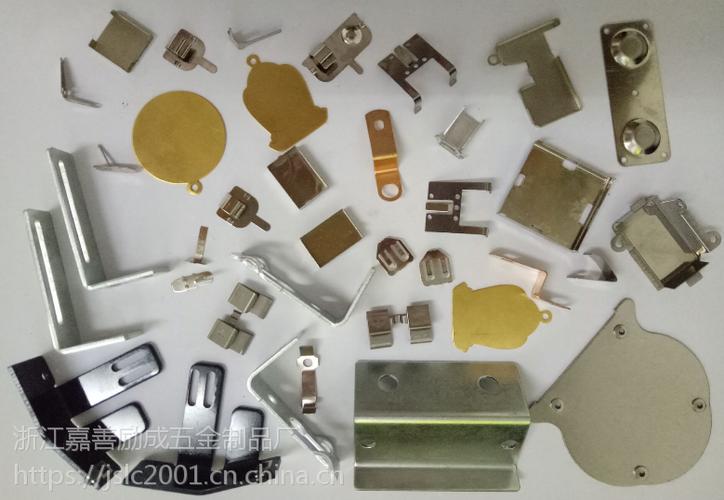
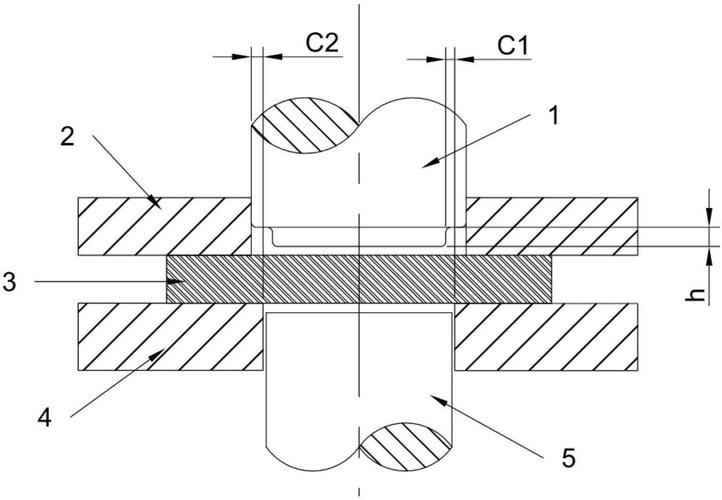
在五金冲压领域,复合模与精冲技术的结合代表着模具制造的高水平工艺。作为一名在模具制造、五金冲压、复合模精冲方面具有丰富实践经验的行家,我将从模具结构、工艺控制、常见问题与解决对策等角度,系统梳理精冲复合模的关键技术。\n\n## 一、精冲复合模是什么?\n\n精冲复合模是将落料、冲孔、整修甚至压边等多道工序集成在一套模具内,在压力机的一次行程中完成。与传统复合模相比,精冲复合模的突出特点是:冲裁面质量高(断面光亮带可达90%以上)、尺寸精度高(可达IT7~IT8)、毛刺小,能够直接替代部分铸锻件或切削加工件,广泛应用于汽车零部件、电子连接器、精密齿轮、医疗器械等领域。\n\n## 二、精冲与普通冲裁的本质差异\n\n普通冲裁依靠剪切断裂分离材料,断面分为塌角、光亮带、断裂带和毛刺区。精冲则通过三种机制改善断面质量:其一,采用V形齿压边圈(V形环)将材料紧紧压贴在凹模面上,形成三向压应力状态,抑制材料剪切开裂;其二,将冲裁间隙控制在料厚的0.5%~1%(普通冲裁为5%~10%),使材料以塑性剪切方式分离;其三,采用带圆角的凸模和凹模刃口,引导材料塑性流动。\n\n在复合模中实现精冲,难度在于复合模本身要在一套模具内协调落料与冲孔两个方向的受力,还要为压边、反压、顶料等动作预留空间。因此,精冲复合模的设计难度明显高于普冲复合模。\n\n## 三、复合模结构设计关键点\n\n1. 模架与受力设计的刚性\n精冲三向压应力会导致冲裁力分配改变,习惯的
如若转载,请注明出处:http://www.fushite-mold.com/product/50.html
更新时间:2026-10-30 00:24:22