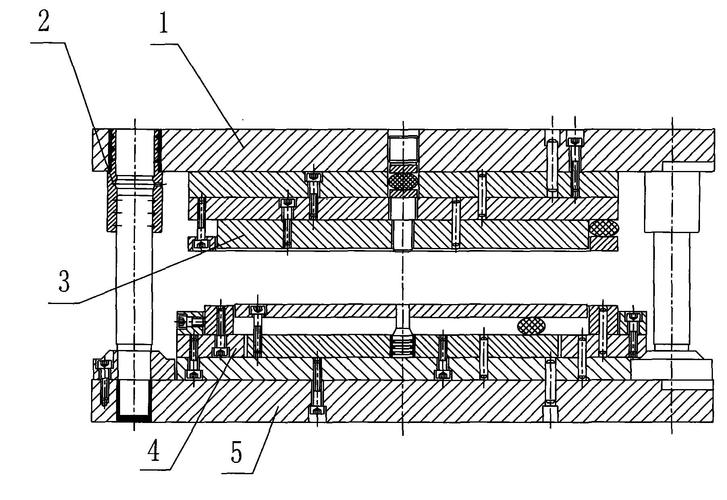
油管法兰精冲中压紧力、冲裁间隙与凹模刃口圆角的协同作用
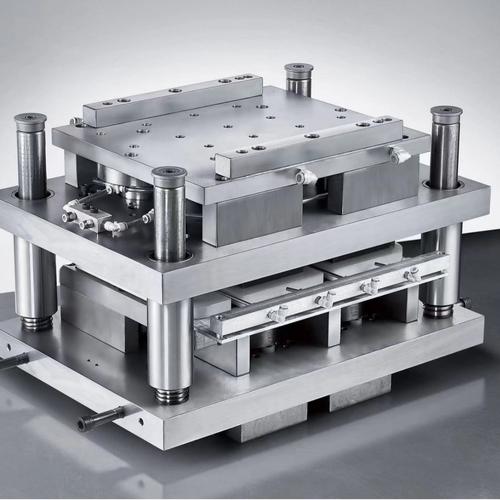
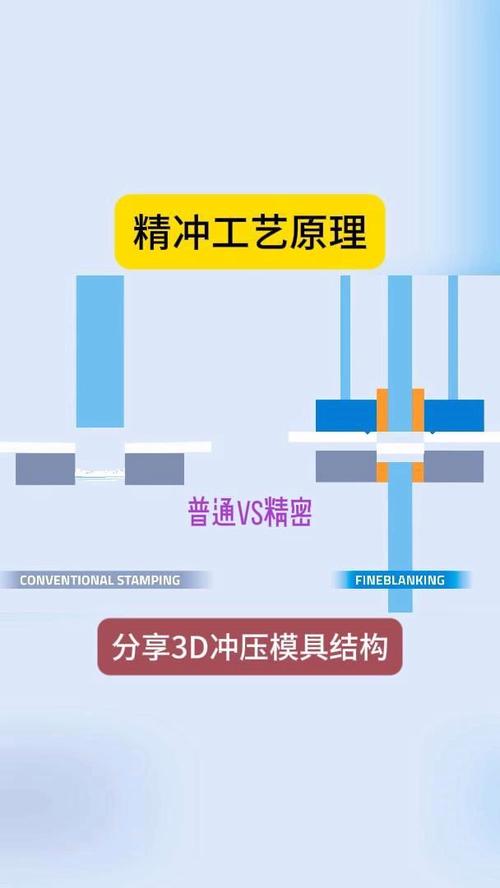
在油管法兰的精冲工艺中,压紧力、冲裁间隙及凹模刃口圆角是三个核心工艺参数,它们并非孤立存在,而是相辅相成、相互制约,共同决定了精冲件的断面质量、尺寸精度及模具寿命。三者之间的合理匹配是精冲模设计与调试的关键。
压紧力的主导作用
压紧力(包括V形环压边力和反向压紧力)是精冲区别于普通冲裁的首要特征。它使板料在剪切区处于三向压应力状态,抑制了裂纹的过早萌生与扩展。压紧力过小,材料易发生撕裂,断面出现撕裂带;压紧力过大,则可能导致板料减薄、模具磨损加剧,甚至压坏V形环。因此,压紧力必须与材料厚度、强度及法兰形状相匹配,通常取冲裁力的30%~60%。
冲裁间隙的调控效应
冲裁间隙是指凸、凹模刃口之间的横向距离。在精冲中,间隙值远小于普通冲裁,通常取料厚的0.5%~1.0%。间隙过小,会加剧刃口磨损,产生二次剪切,导致断面出现毛刺和夹层;间隙过大,则材料易产生拉应力,诱发撕裂。合适的间隙能使剪切区静水压应力最大化,获得光洁的剪切面。值得注意的是,间隙的选取需与压紧力水平相适应:高压紧力下可适当增大间隙,以利于材料流动并减少模具磨损。
凹模刃口圆角的关键影响
凹模刃口圆角(又称倒角或圆角半径)是精冲模的又一重要参数。其作用是减缓刃口处的应力集中,引导材料在剪切区产生加工硬化,同时增加剪切区的压应力分量。圆角过小,与普通冲裁无异,难以抑制撕裂;圆角过大,则材料易被拉入间隙,造成塌角增大、尺寸超差。通常,圆角半径取料厚的0.1%~0.3%,具体需结合压紧力和间隙进行优化。三者之间应形成“压紧力提供静水压力—间隙控制材料流动—圆角改善应力状态”的协同机制。
三者的协同匹配原则
在实际生产中,三者的关系可归纳为:当压紧力不足时,即使采用小间隙和适当圆角,也难以获得全光亮剪切面;反之,若间隙或圆角过大,再高的压紧力也无法弥补断面缺陷。典型匹配策略是:对于厚料或高强度材料,应适当增大压紧力,取较小间隙和圆角;对于薄料或塑性较好的材料,可略降压紧力,适当增大圆角以减少磨损。精冲模设计时,还需通过试冲逐步微调,通常先固定间隙和圆角理论值,再优化压紧力,最终获得最佳断面质量。
结论
压紧力、冲裁间隙及凹模刃口圆角三者共同构成了精冲工艺的“铁三角”。它们相互依存、相互补偿,任何单一参数的变动都会打破既有平衡,影响精冲件质量与模具寿命。因此,在油管法兰精冲模的设计与调试中,必须采用系统思维,以剪切区静水压应力最大化为目标,对三者进行协同优化,才能实现高效、稳定、高质量的精冲生产。
如若转载,请注明出处:http://www.fushite-mold.com/product/30.html
更新时间:2026-09-13 17:34:40